Pleksi, tasarıma ve malzeme kalınlığına uygun yöntem seçilerek işlenir. Düz parçalar CO₂ lazerle kesilebilir veya CNC frezede işlenebilir; ısıl bükümle açı verilebilir, vakum şekillendirmeyle üç boyutlu forma dönüştürülebilir. Üretim; UV baskı, MC bazlı yapıştırma ve polisajla tamamlanabilir. Uygun yöntemi belirlemek için ölçü ve kullanım amacı birlikte değerlendirilir.
- Pleksi işlemede kesim, büküm ve şekillendirme yöntemi tasarıma göre seçilir.
- Malzeme kalınlığı 2-30 mm arasında, kullanım alanına göre belirlenebilir.
- Vakum şekillendirme özel fırında yaklaşık 115-125°C aralığında yapılır.
- Üretim dosyaları DXF, AI veya vektör PDF; UV baskı dosyaları 300 DPI olmalıdır.
Pleksi işleme için önce hangi malzeme seçilir?
Pleksi, PMMA esaslı bir malzemedir ve doğru işleme yöntemi seçilirken ürünün ölçüsü, biçimi ve kullanım amacı birlikte değerlendirilir. Şeffaf pleksi ışığın yaklaşık yüzde 92’sini geçirir; camın yaklaşık yarısı ağırlığındadır. Dökme (cast) pleksinin darbe dayanımı da camdan çok daha yüksektir. Bu özellikler, pleksiyi hem görsel sunum hem de farklı üretim uygulamaları için tercih edilen bir seçenek hâline getirir.
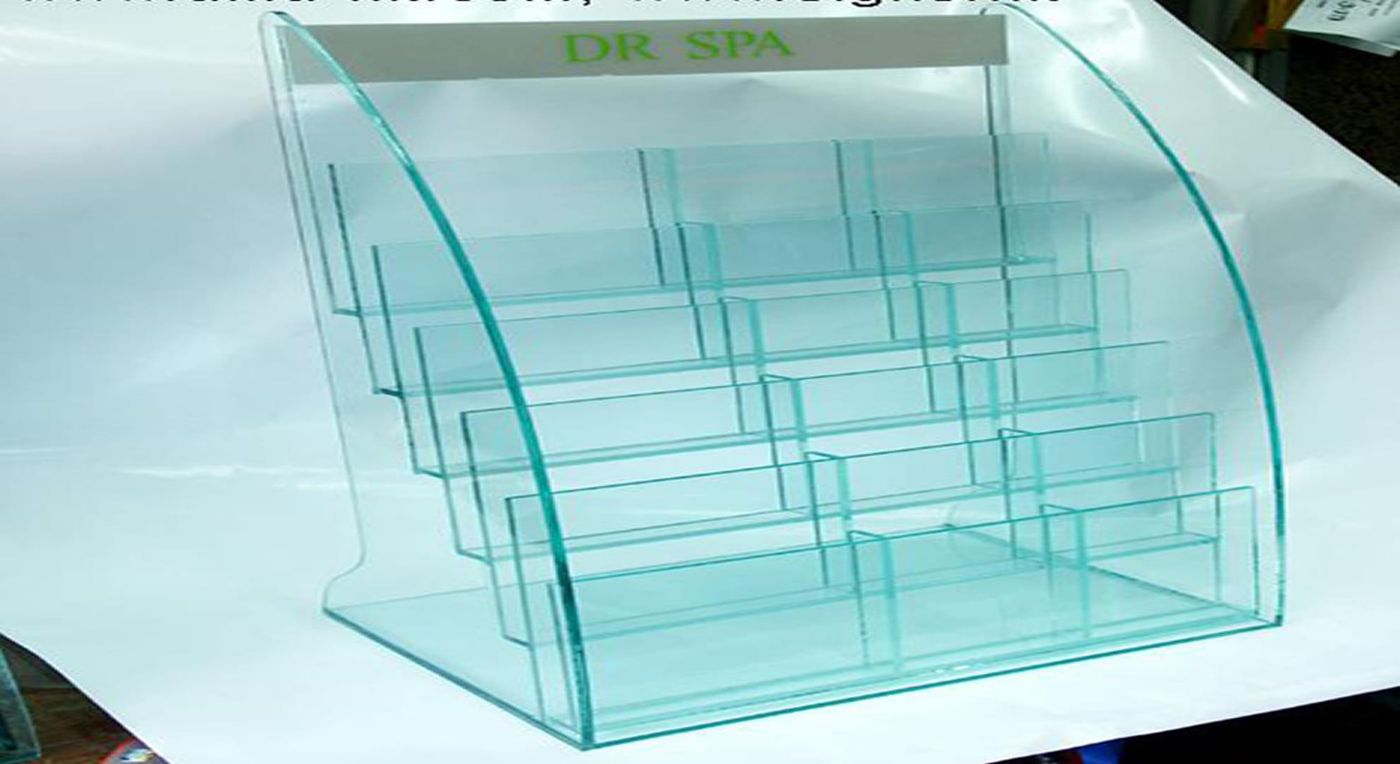
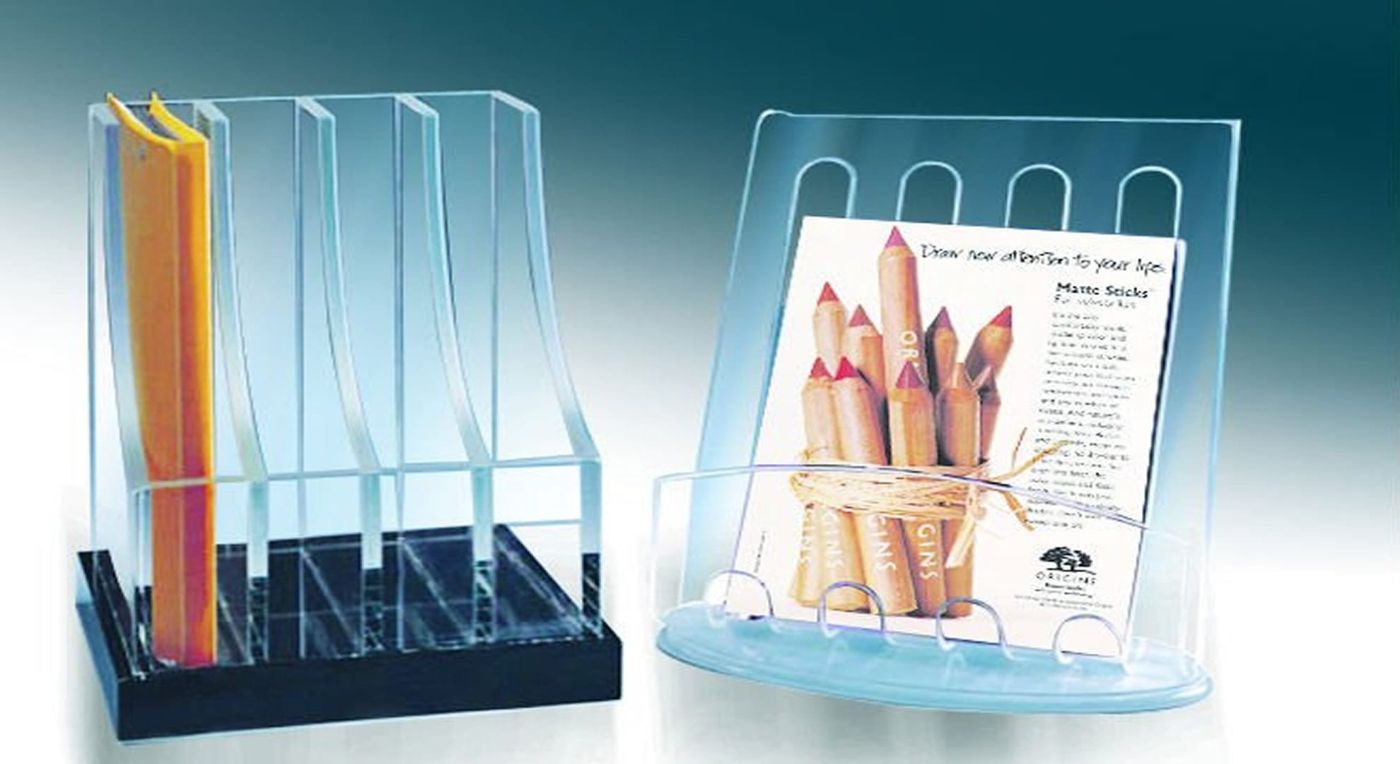
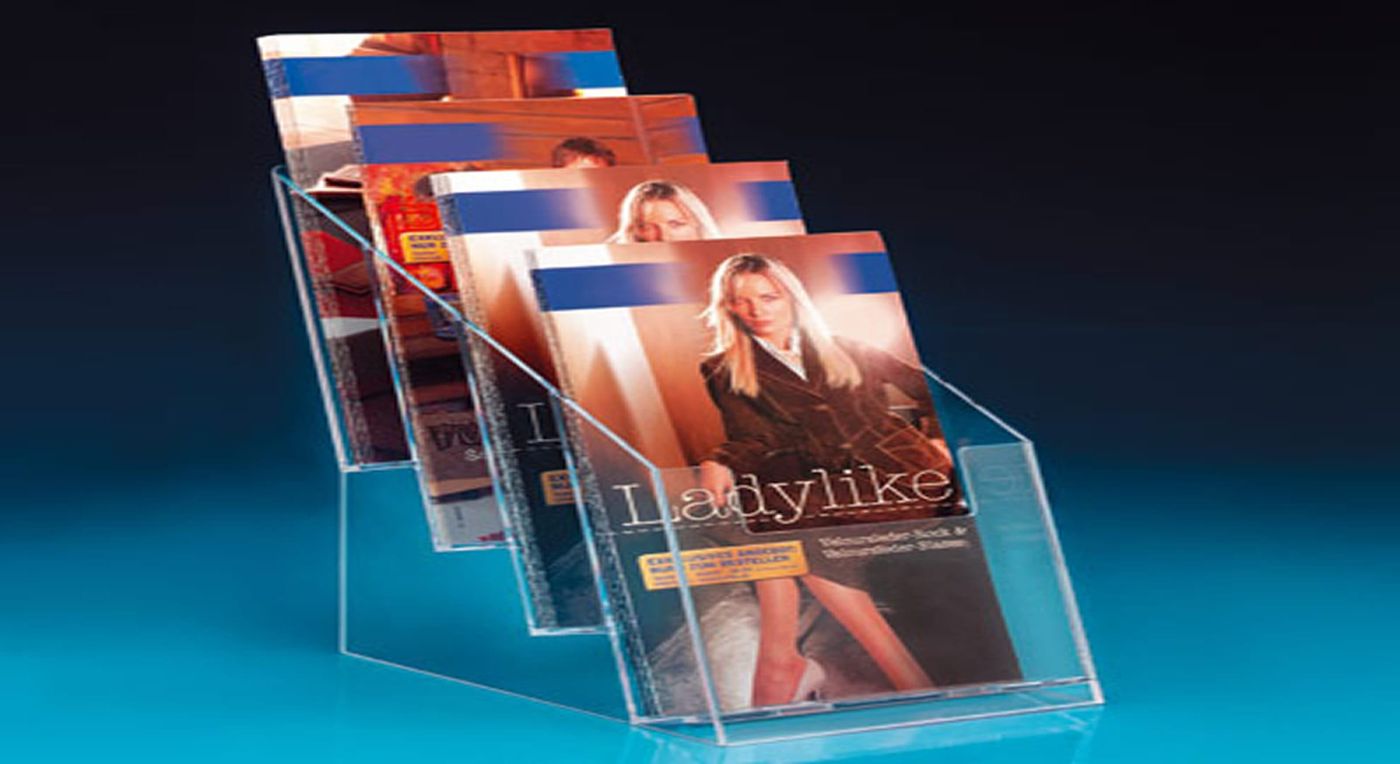
Kalınlık seçimi ürünün formuna ve işlevine göre değişir. 2-3 mm pleksi broşürlük ve resimliklerde; 4-6 mm kutu ve isimliklerde kullanılabilir. Kürsü ve büyük kutularda 8-12 mm, makine kapağı veya tekne camı gibi uygulamalarda 15-20 mm seçenekleri değerlendirilir. Üretim aralığı 2-30 mm’dir. Renk alternatifleri arasında şeffaf, opak beyaz ve siyah, renkli şeffaf, aynalı, buzlu (satine) ve floresan pleksi bulunur.
Pleksi kesiminde hangi yöntemler kullanılır?
Düz veya konturlu parçaların üretiminde CO₂ lazer kesim ve CNC freze yöntemleri kullanılabilir. Yöntem seçimi parçanın çizimine ve üretim ihtiyacına bağlıdır. Kesilecek formun ölçülerinin ve kenarların tasarımda doğru gösterilmesi, üretim sürecinin anlaşılmasını kolaylaştırır. Önal Pleksi, pleksi tasarım ve imalatında bu iki kesim yönteminden yararlanır; parça ve ürün ihtiyacına göre uygun üretim yolunu değerlendirir.
Kesim için DXF, AI veya vektör PDF formatında dosya iletilebilir. Dosyanın ölçüleri üretilecek parçayla uyumlu olmalı, kesilecek konturlar vektör olarak hazırlanmalıdır. Kesim sonrasında parça, ihtiyaca göre polisajla tamamlanabilir veya montaj sürecine alınabilir. Basit kesimler aynı gün ya da 1 iş gününde; standart ürünler ise 1-3 iş gününde tamamlanabilir. Süre, siparişin kapsamına ve ürün özelliklerine göre değişir.
Pleksi ısıl bükümle nasıl şekillendirilir?
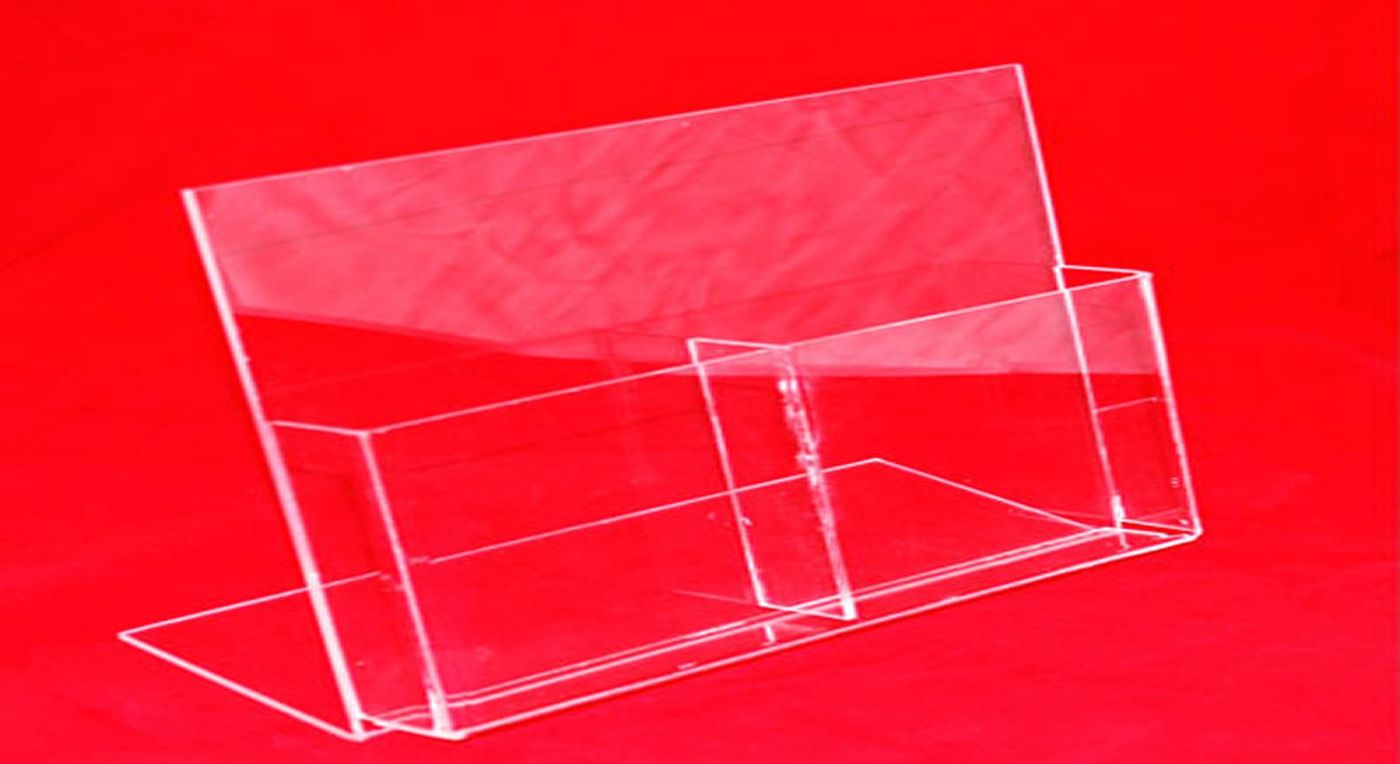
Isıl büküm, düz pleksi parçaya tasarımdaki açı veya formu kazandırmak için kullanılan bir üretim yöntemidir. Bükümün yeri ve istenen biçim, parçanın çizimiyle birlikte değerlendirilir. Kalınlık ve ürün ölçüsü de uygulama planında önem taşır. Pleksi işleme sürecinde büküm, kesimden sonra yapılabileceği gibi ürünün tasarımına göre diğer imalat adımlarıyla birlikte planlanabilir.
Pleksinin kullanım sıcaklığı yaklaşık -40 ile +80°C aralığındadır; bu bilgi, ısıl işlem sıcaklığıyla karıştırılmamalıdır. Isıl büküm için burada tek bir işlem sıcaklığı belirtilmediğinden, sıcaklık değeri ürün ve uygulama koşullarına göre uzman tarafından belirlenmelidir. Bükümlü ürünün ölçülerini ve kullanım yerini üretim öncesinde paylaşmak, uygun yöntem konusunda değerlendirme yapılmasına yardımcı olur.
Vakum şekillendirme ve yüzey işlemleri nasıl yapılır?
Üç boyutlu veya özel formlu ürünlerde vakum şekillendirme ve şişirme yöntemleri kullanılabilir. Önal Pleksi bu uygulamaları özel fırında yaklaşık 115-125°C aralığında gerçekleştirir. Isıtma ve şekillendirme aşamaları, ürünün tasarımına göre planlanır. Formun ölçüleri ve kullanım amacı baştan netleştirildiğinde üretim ihtiyacı daha doğru değerlendirilebilir. Özel form ve şişirme işleri için belirtilen teslim süresi 3-7 iş günüdür.
Şekillendirilmiş ya da kesilmiş parçalar, ihtiyaca göre MC bazlı yapıştırma ve polisaj işlemleriyle tamamlanabilir. Ürüne görsel uygulama gerektiğinde UV direkt baskı tercih edilebilir; bu çalışma için dosyanın 300 DPI hazırlanması istenir. UV baskılı ürünlerde teslim süresi 2-4 iş günüdür. Süreler, işin kapsamına göre değişebileceğinden çizim ve ürün bilgileriyle birlikte değerlendirilmelidir.
Bu konuyla ilgili ürünlerimizi Pleksi Ürün Standları sayfasında inceleyebilir, ölçünüzü Akıllı Fiyat Hesaplama aracıyla iletebilirsiniz.
Pleksi üretimi için nasıl teklif alınır?
Teklif sürecinde ürünün ölçülerini, istenen kalınlığı, rengini, kullanım amacını ve varsa baskı ya da büküm ihtiyacını paylaşın. DXF, AI veya vektör PDF çizimleri kesim planlamasına; UV baskı yapılacaksa 300 DPI dosya baskı değerlendirmesine yardımcı olur. Minimum adet şartı bulunmadığı için tek parça veya daha yüksek adetli işler için üretim talebi iletilebilir. Teslim süresi, yöntem ve ürün özelliklerine göre netleştirilir.
Önal Pleksi, 1989’dan beri İstanbul Bayrampaşa’daki pleksiglas tasarım ve imalat atölyesinde çalışır; Türkiye geneline kargo gönderimi yapar. Projenizin ölçülerini ve dosyalarını ileterek uygun kesim, büküm veya şekillendirme yöntemi için teklif isteyebilirsiniz. İletişim için +90 212 243 06 31 numarası kullanılabilir. Pleksi ürünleri temizlerken mikrofiber bez ve ılık sabunlu su tercih edin; aseton, tiner, benzin ve alkol kullanmayın.
Sık sorulan sorular
Pleksi hangi yöntemlerle kesilir?
Pleksi parçalar, çizime ve üretim ihtiyacına göre CO₂ lazer kesim veya CNC freze ile işlenebilir. Kesim dosyası DXF, AI ya da vektör PDF formatında hazırlanabilir. Parçanın ölçüleri ve konturları üretim öncesinde kontrol edilmelidir.
Pleksi vakum şekillendirme kaç derecede yapılır?
Önal Pleksi’nin vakum şekillendirme ve şişirme uygulamaları özel fırında yaklaşık 115-125°C aralığında gerçekleştirilir. Uygulama, ürünün tasarımına göre planlanır. Bu değer pleksinin genel kullanım sıcaklığıyla aynı değildir.
Pleksi üretimi için hangi dosya formatı gerekir?
Kesim ve üretim çizimleri DXF, AI veya vektör PDF formatında iletilebilir. UV direkt baskı yapılacaksa dosyanın 300 DPI olması istenir. Dosyanın ölçülerinin ve tasarımın üretilecek ürünle uyumlu olması değerlendirmeyi kolaylaştırır.
Pleksi nasıl temizlenmelidir?
Pleksi yüzeyini mikrofiber bez ve ılık sabunlu suyla temizleyin. Aseton, tiner, benzin ve alkol kullanmayın. Bu çözücüler temizlik için uygun değildir; yüzeyin zarar görmesine yol açabilir.